ERP para pequeños fabricantes: planifica el lote y registra lo ocurrido
Sigue un lote con versiones de BOM, rendimiento, consumo real, costos y trazabilidad, conciliando cantidades y embalaje sin usar.
Autor
Anichur Rahaman
hace 1 mes8 min de lectura161 vistas
La hoja del taller dice que hay 14 kg de manteca de karité; la dueña encuentra 10. Los otros 4 se usaron en un lote anterior sin registrar salida. Ha prometido 100 tarros para el viernes y un proveedor pregunta qué productos usaron cierto lote. La escena es ficticia, pero las preguntas son reales: qué podemos hacer, qué consumimos y dónde terminó.
El pequeño fabricante necesita algo más que una receta. Plan, movimientos, calidad y costo deben concordar. El software conecta registros; las personas deben capturar bien los hechos e investigar diferencias. Una orden de trabajo no convierte por sí sola un movimiento ausente en realidad.
El lote siguiente es un ejemplo de planificación y contabilidad con precios inventados, no una fórmula cosmética validada ni una especificación de seguridad. Busca una cadena de pruebas desde materiales aprobados hasta producto liberado.
Da a la BOM una versión y una base clara
La lista de materiales define componentes, cantidades y unidades para una producción concreta. Separa base de bálsamo, tarros, etiquetas y cajas. La base puede tener BOM propia y almacenarse o fabricarse aparte. Si consumes base ya hecha, no consumas otra vez sus materias primas.
Guarda versión aprobada, vigencia, base de salida, conversiones y convención de pérdida. Fija la versión o una copia inmutable en la orden liberada. Las ediciones posteriores requieren cambio controlado, no reescribir historia. Sustitución y retrabajo necesitan aprobación y registro.
La documentación BOM de Microsoft muestra una implementación de control de versiones. Confirma el comportamiento real de aprobación y consumo en tu sistema.
Calcula desde la producción buena hacia atrás
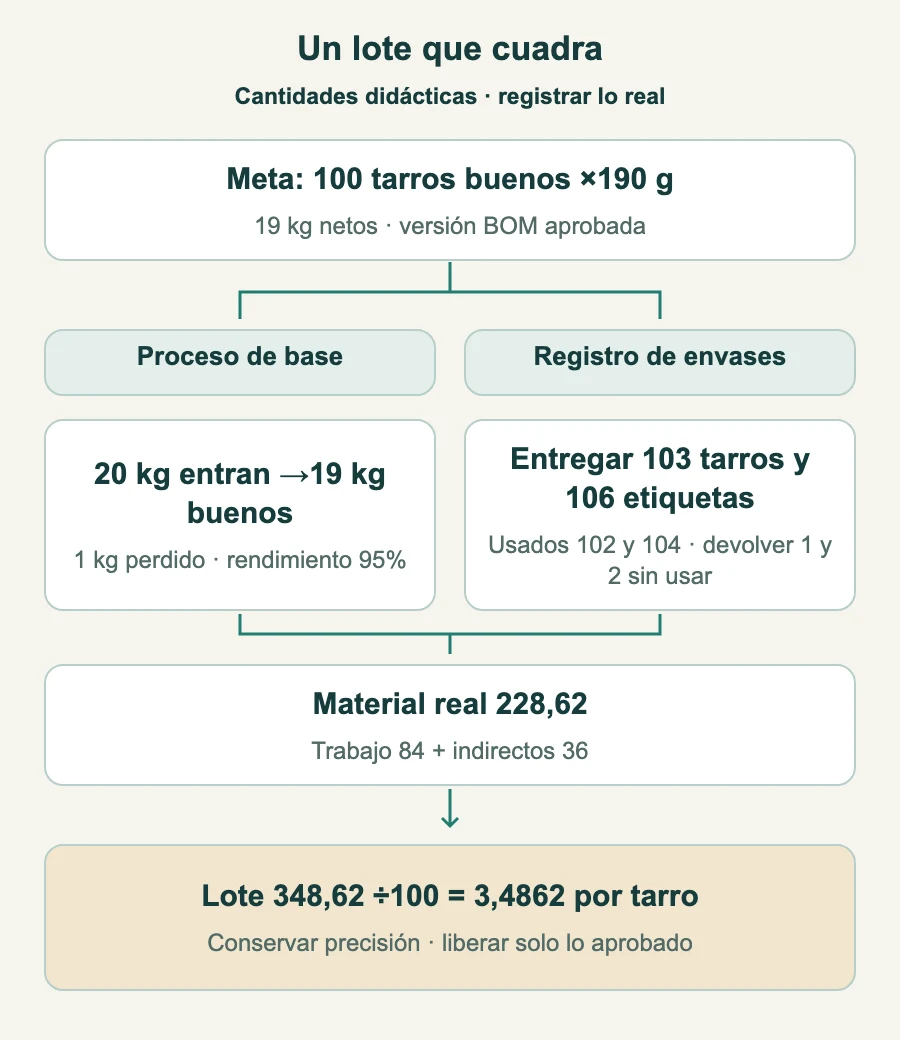
Supón 100 tarros buenos de 190 g: base neta 19 kg. Con rendimiento normal del 95%, se pierde 5% de la entrada. Entrada necesaria = 19/0,95 = 20 kg , con 1 kg de pérdida. Añadir 5% a 19 daría 19,95, que al 95% rinde 18,9525 kg. Declara el denominador, sin considerar equivalentes las dos convenciones.
Solo para calcular, divide 20 kg al 55%/35%/10%: karité11 kg a 8/kg, aceite 7 kg a 5/kg y cera 2 kg a 14/kg. Costo de base 88+35+28 = 151. El plan permite 103 tarros/tapas, 106 etiquetas y 9 cajas de hasta 12 tarros. Material extra planificado no demuestra consumo.
Componente
Cantidad prevista
Consumo neto real
Costo real
Manteca de karité
11 kg
11 kg
88,00
Aceite de coco
7 kg
7 kg
35,00
Cera de abejas
2 kg
2 kg
28,00
Tarro y tapa
103 unidades
102 unidades
61,20
Etiqueta
106 unidades
104 unidades
8,32
Caja
9 unidades
9 unidades
8,10
Material previsto 229,38, consumo neto registrado 228,62. No sumes el subtotal de base 151 otra vez a sus tres materias primas. En una BOM multinivel elige la etapa almacenada/fabricada correcta y concilia sus movimientos.
Salida no significa consumo definitivo
Registra lo ocurrido: salen 103 tarros/tapas vacíos, se llenan 100 buenos, se descartan 2 conjuntos vacíos dañados antes de llenar (el ejemplo da de baja tanto tarro como tapa) y vuelve 1 sin usar. Salen 106 etiquetas, se aplican 100, se estropean 4 y vuelven 2. Se usan las 9 cajas. No se suponen silenciosamente tarros llenos rechazados además de los 19 kg de salida buena.
La tabla concilia el embalaje entregado a la orden. Devolver lo no usado reduce consumo neto. Configura traslado a zona productiva y contabilización de consumo para no descontar dos veces. Si usas backflush estimado, registra y concilia pronto las desviaciones reales.
Embalaje
Entregado
En salida buena
Desechado
Devuelto sin usar
Tarros/tapas
103
100
2
1
Etiquetas
106
100
4
2
Plan 103 frente a consumo 102 ahorra 0,60; plan 106 etiquetas frente a 104 ahorra 0,16. Explican 0,76 favorable en materiales. Que la merma esté dentro de una provisión no hace cero todas las variaciones: importan cantidad, precio, producción, tiempo y valoración.
Calcula con el resultado registrado
Supón los mismos precios, seis horas registradas a 14 y costos indirectos de producción elegibles a 6 por hora. La tasa es didáctica: 1.200 mensuales elegibles entre 200 horas de capacidad normal. Seis horas de trabajo no son necesariamente seis horas de plazo: enfriado, preparación, colas y calidad pueden alargarlo.
Elemento
Lote previsto
Lote registrado
Material
229,38
228,62
Trabajo directo
84,00
84,00
Indirectos de producción
36,00
36,00
Costo total de lote
349,38
348,62
Por unidad buena: 100 producidas
3,4938
3,4862
348,62 entre 100 unidades da 3,4862 por tarro . Mostrar 3,49 con dos decimales no cambia que 3,49×100 = 349, distinto de 348,62. Conserva precisión y concilia el total, sin introducir 0,38 silenciosamente. Precio de venta y margen requieren decisiones separadas.
No todo gasto del taller pertenece a existencias. Bajo IAS 2, cuando aplica, los indirectos fijos usan capacidad normal; se excluyen desperdicio anormal y administración no relacionada. Véase el texto adoptado IAS 2, párrafos 12–16. Acuerda clasificación y variaciones con finanzas.
Es un ejemplo simple de costo real. Costo estándar o promedio ponderado pueden registrar y conciliar distinto. Cuenta WIP, devoluciones de material, trabajo e indirectos una sola vez y cierra cuando se expliquen cantidades y valor restantes.
Provisión del plan, entrega física y consumo final son registros distintos. No dupliques el costo de un material.
Libera trabajo con material y capacidad listos
Si el karité libre aprobado es 10 kg, faltará1 para los 11 necesarios. Existencia física no equivale a material liberado y no reservado. Un lote entrante puede requerir recepción y aprobación de calidad. Sugerir una necesidad no es aprobar una compra; el tamaño del proveedor puede superar el faltante.
Antes de prometer el viernes, revisa fechas, plazo de suministro, equipo, personal y capacidad. Make-to-stock nace del plan de existencias; make-to-order de un compromiso de cliente. Pueden convivir, pero ninguno omite controles de material, capacidad y calidad.
Registra salidas por orden y lote de entrada, después producción, motivos de pérdida y devoluciones sin usar. Crea el lote final en el estado de calidad apropiado. Terminar no vuelve vendible automáticamente lo no aprobado. Restringe por rol receta, sustituciones, ajustes y liberación, con pruebas para reversos.
Traza lotes en las dos direcciones
Hacia atrás: ¿qué lotes, versiones y operaciones entraron en el lote final? Hacia delante: ¿qué lotes terminados, ubicaciones y envíos afecta un lote de proveedor? Incluye divisiones, mezclas, retrabajo, terceros y retornos. Referenciar el pedido sin el lote realmente enviado deja la cadena incompleta.
Si el proveedor alerta, identifica stock afectado y bloquea su liberación cuando corresponda; sigue calidad/retirada con personas autorizadas. Buscar no completa una retirada: verifica cantidades, vínculos faltantes, envíos y comunicaciones. Practica y mide tiempo e integridad, sin prometer dos consultas ni cumplimiento instantáneo.
Las reglas dependen de producto y mercado. La página FDA de trazabilidad alimentaria define alimentos, entidades, exenciones y fechas cambiantes. No traslades esa regla automáticamente al cosmético ficticio ni tomes el ERP como cumplimiento suficiente.
Pilota una familia y revisa las brechas
Elige una familia, cuenta existencias iniciales por lote/estado y valida conversiones. Mide consumo y justifica rendimiento/pérdida. Un número fijo de lotes históricos no basta para todos los procesos. Asigna dueño y control de cambios a la BOM.
Prueba una orden completa con faltante, sobrante devuelto, embalaje rechazado, retención de calidad y corrección autorizada. Concilia cantidad/costo y traza un envío hacia atrás y un lote de proveedor hacia delante. Confirma el flujo activo en StoreConsole Manufacturing; la demo no demuestra que toda integración o regla esté configurada.
Rendimiento: 19 kg buenos/20 kg de entrada = 95%, con base de masa declarada. 100 tarros buenos/100 previstos = 100% de cumplimiento de plan, otra medida.
Merma y uso: declara causa y denominador. Separa embalaje vacío roto, pérdida de proceso y producto lleno rechazado; no los deduzcas de la provisión BOM.
Variación de costo: explica cantidad/precio, trabajo/tiempo e indirectos. El ahorro material 0,76 no demuestra eficiencia global.
Tiempo y trazabilidad: incluye órdenes abiertas vencidas, demora de calidad e integridad del simulacro. Una media buena puede esconder un lote sin trazabilidad.
Tour de fabricación: BOM, órdenes y lotes con datos de demo. Comprueba el flujo real antes de depender de él.
De vuelta al taller
La dueña pregunta antes de empezar si hay material liberado y tiempo para esa versión y salida. Al cerrar explica los envases vacíos rotos, el sobrante devuelto y el costo 3,4862. Una alerta de proveedor lleva a una cadena de lotes y envíos verificada.
La mejora es un hábito fiable de registrar el trabajo y corregir brechas, no una pantalla que lo sabe todo.
Revisado el 5 de noviembre de 2026. Anichur Rahaman es el creador de StoreConsole. Taller, proporciones y costos son didácticos, no una especificación validada.



 Comercio electrónico